再生胶生产密封圈的温度控制范围与制造工艺解析
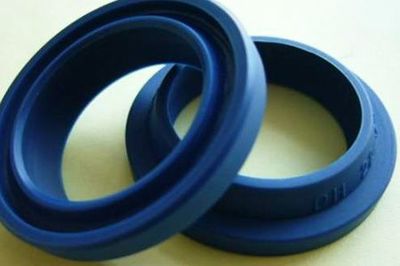
再生胶作为低碳环保的橡胶原料,在密封圈制造中应用广泛。再生胶的分子结构及硫化特性与原生胶存在差异,其温度控制是决定密封圈性能的关键。本文将系统解析使用再生胶生产密封圈的温度控制范围,并概述再生胶的制造过程,为工艺优化提供参考。
一、再生胶制造概述
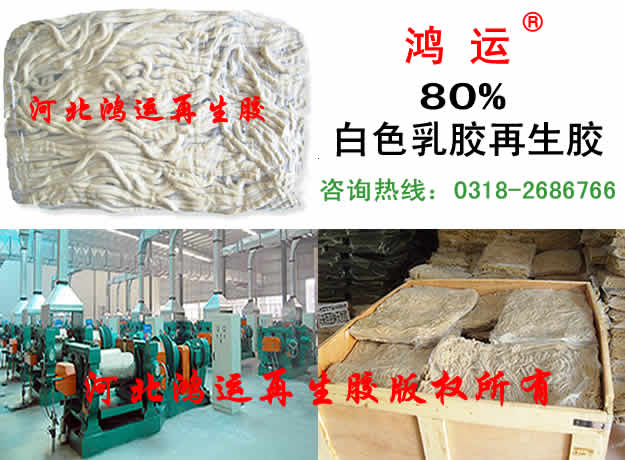
再生胶是通过物理、化学或生物方法,将废橡胶制品中的交联网络破坏,使其恢复可塑性和再加工性的过程。典型制造流程包括:
1. 废旧橡胶粉碎与除杂;
2. 脱硫(再生)——使用软化剂、活化剂在高温下破坏硫键;
3. 精炼与过滤,去除杂质;
4. 成型与干燥,得到再生胶成品。
再生胶的特性(如门尼粘度、凝胶含量)直接影响后续密封圈的成型与硫化工艺。
二、密封圈生产中的温度控制范围
使用再生胶生产密封圈通常经过混炼、成型、硫化等工序,温度控制要点如下:
1. 混炼温度
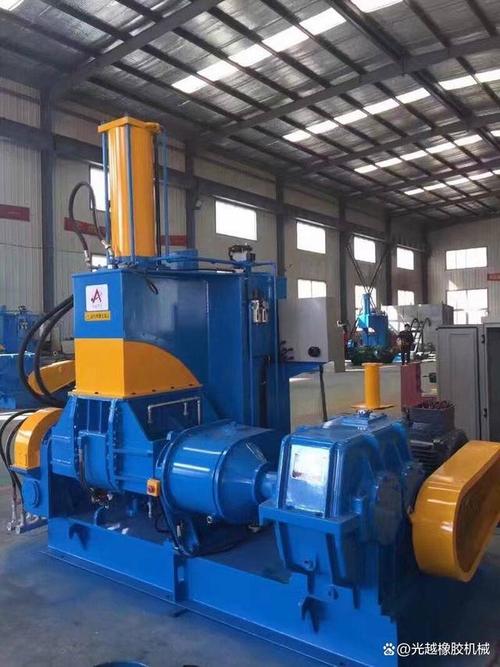
再生胶与配合剂(硫化剂、促进剂、填充剂等)在开炼机或密炼机中混合。因再生胶生热较高,应严格控制辊温或密炼室温度,一般建议:
- 开炼机辊温:40~60℃(前辊稍低,后辊稍高);
- 密炼机排胶温度:90~110℃,不宜超过120℃,以防早期硫化(焦烧)。
2. 成型温度
密封圈可采用模压、注射或挤出成型。若采用注射成型,料筒温度需分区控制:
- 喂料区:40~60℃;
- 塑化区:60~80℃;
- 喷嘴区:70~90℃。
温度过高易导致胶料在料筒内提前硫化,过低则流动性差,影响充模。
3. 硫化温度
硫化是决定密封圈物理性能的核心步骤。再生胶的硫化温度通常略低于纯胶配方,且需根据硫化体系调整:
- 模压硫化:140~160℃,常用150℃;
- 注射硫化:150~170℃,模温需均匀;
- 连续硫化(如微波、盐浴):160~200℃,视配方而定。
注意:再生胶中可能残留促进剂或活性剂,硫化温度过高易导致过硫,使密封圈变脆、压缩永久变形增大;温度过低则硫化不足,强度与弹性差。
4. 后硫化与冷却
为减少内应力和提高尺寸稳定性,硫化后的密封圈常在80~100℃下进行后硫化2~4小时(或自然冷却)。冷却速率应平缓,避免骤冷引起收缩开裂。
三、温度控制的关键注意事项
- 再生胶批次稳定性差,需根据实际门尼粘度微调温度;
- 尽量采用低温长时间硫化,以平衡性能与生产效率;
- 注射成型时,喷嘴温度应低于料筒前段温度,防止流涎;
- 使用热空气硫化时,温度均匀性至关重要,避免局部过热。
四、结论
再生胶生产密封圈的温度控制范围涵盖混炼(40~110℃)、成型(40~90℃)和硫化(140~170℃)等环节。合理的温度设定能改善再生胶的流动性、减少焦烧风险,并确保密封圈具有良好的弹性、耐介质性和压缩永久变形性能。建议企业根据再生胶来源及配方进行小试,确定最优温度窗口,以实现质量与成本的双赢。
如若转载,请注明出处:http://www.xinxiangxs.com/product/19.html
更新时间:2026-11-03 15:44:05