丁基再生胶与天然胶并用内胎配方设计及再生胶制造工艺
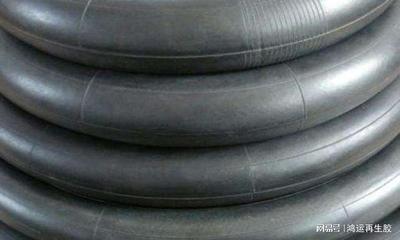
在轮胎内胎生产中,丁基橡胶因气密性优异、耐热老化性好而被广泛使用。但丁基胶价格较高,且废旧丁基内胎量大,因此丁基再生胶的制造与并用成为降低成本、循环利用的重要途径。将丁基再生胶与天然胶并用,可在保持一定气密性和物理性能的前提下,改善加工性能并降低原料成本。以下从丁基再生胶制造和内胎配方设计两方面进行阐述。
一、丁基再生胶的制造
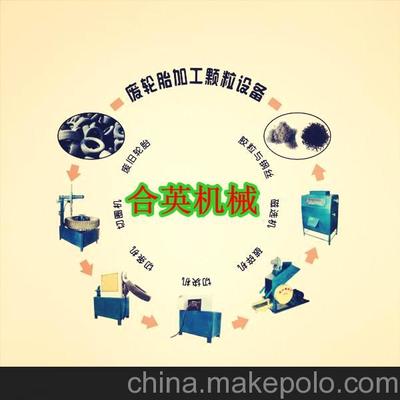
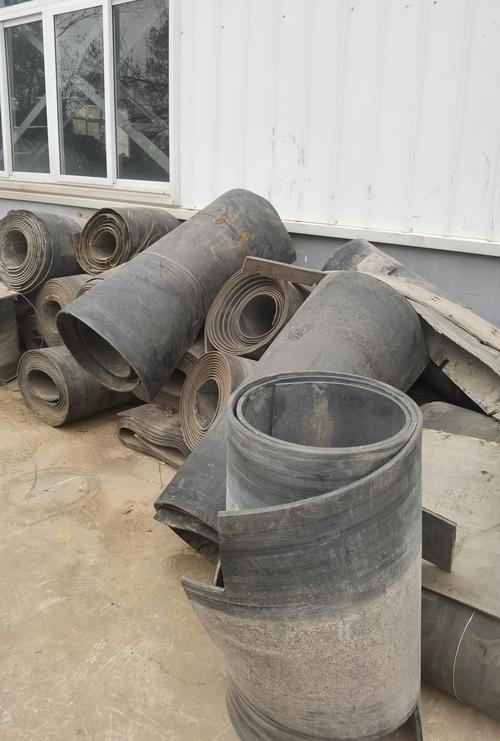
丁基再生胶的主要原料为废旧丁基内胎。制造工艺流程包括:废胎分选、切割、清洗、干燥、粉碎、脱硫、精炼和成品包装。
- 分选与预处理:剔除杂质、气门嘴、补丁等非丁基胶部分,切割成小块,清洗去除泥沙和油污,干燥至水分低于1%。
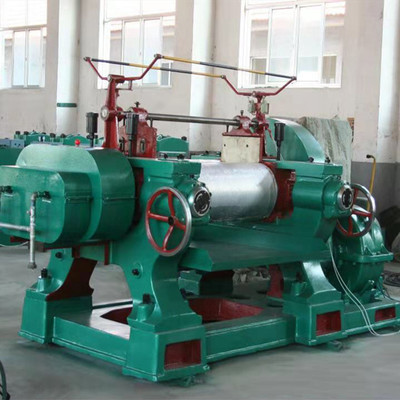
- 粉碎:采用两辊粉碎机或破胶机将胶块粉碎至粒径约1-3mm的胶粉。
- 脱硫:丁基橡胶为饱和橡胶,传统硫磺再生效果差,通常采用动态脱硫罐或螺杆挤出机,配合再生剂(如二硫代氨基甲酸盐、秋兰姆、过氧化物或环保型植物基再生剂),在160-200℃、0.8-1.5MPa条件下处理1-3小时,使交联网络部分断裂。同时可加入少量活化剂和软化剂。
- 精炼与过滤:脱硫后的胶料经捏炼机、精炼机进一步塑炼,并通过滤胶机过滤去除杂质,得到均匀的丁基再生胶。
- 质量指标:再生胶的门尼粘度(ML1+4 100℃)一般控制在40-60,再生胶本身含胶率约50-60%,灰分≤8%,水分≤1%。
二、丁基再生胶与天然胶并用内胎配方设计
内胎要求气密性好、耐热、耐屈挠、加工安全。并用胶中丁基再生胶提供气密性和低成本,天然胶改善弹性和接头强度。典型配方(质量份)如下:
丁基再生胶:70-90份
天然胶(SMR20或SCR5):10-30份
氧化锌:4-5份
硬脂酸:1-2份
炭黑N550或N660:20-35份
碳酸钙:10-20份
环烷油或石蜡油:5-10份
防老剂RD:1-2份
防老剂4010NA:1-2份
促进剂M:0.5-1.0份
促进剂TMTD:0.5-1.0份
硫磺:0.5-1.5份
配方设计要点:
- 硫化体系:丁基再生胶中残留双键较少,且天然胶含双键,因此采用低硫高促或硫给予体体系。硫磺用量宜低(0.5-1.5份),促进剂可选用次磺酰胺类(如CZ、NS)或秋兰姆类。若并用天然胶比例较高,可适当增加硫磺至1.5-2.0份,但需平衡耐热性。
- 补强填充:炭黑以中粒子热裂法或快压出炭黑为宜,兼顾气密性和弹性。碳酸钙可降低成本但会略微降低气密性,用量不宜超过20份。
- 增塑剂:使用低挥发性环烷油或石蜡油,避免使用芳香烃油,以防影响气密性。
- 防老剂:采用防老剂RD与4010NA并用,可有效防护热氧和屈挠老化。
- 加工工艺:混炼时先将丁基再生胶与天然胶在开炼机或密炼机中塑炼,再加入配合剂。注意温度控制,避免焦烧。硫化条件:150-160℃×10-20min(视厚度而定)。
三、性能评价
所得内胎胶料拉伸强度可达8-12MPa,断裂伸长率450-600%,邵尔A硬度55-65,气密性与纯丁基内胎略有下降但可满足使用要求。提高丁基再生胶用量至80份以上时,气密性下降较明显,建议控制在70-80份。通过优化配方和再生胶质量,可实现内胎的循环利用和成本降低。
四、
丁基再生胶与天然胶并用内胎配方成熟可行,关键在于再生胶的脱硫质量和配方硫磺/促进剂匹配。建议生产企业建立再生胶进厂检验制度,根据再生胶门尼粘度和含胶量调整天然胶和硫磺用量,以获得稳定的产品质量。
如若转载,请注明出处:http://www.xinxiangxs.com/product/2.html
更新时间:2026-11-03 02:51:13