再生胶的加入对原胶工艺性能的改善及再生胶制造概述
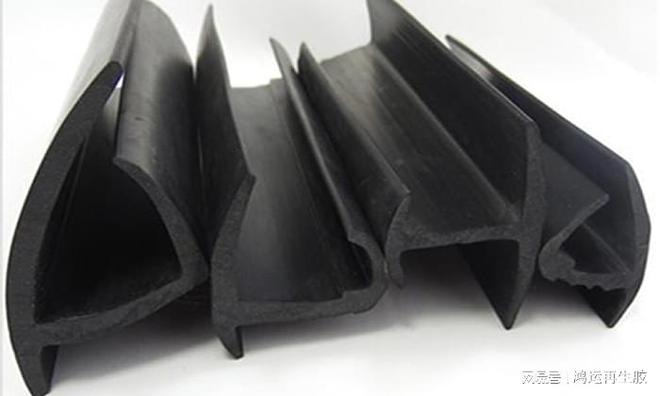
再生胶是指废旧橡胶制品经过粉碎、脱硫、精炼等工序后,重新获得一定塑性和可加工性的弹性材料。将其掺入原胶(如天然橡胶、丁苯橡胶等)中,不仅可以降低成本、节约资源,还能显著改善原胶的多个工艺性能。再生胶的制造过程本身也决定了其性能特点。以下分别从再生胶对原胶工艺性能的改善以及再生胶制造两个角度进行阐述。
一、再生胶的加入对原胶工艺性能的改善
1. 改善混炼工艺性能
再生胶具有良好的塑性,加入原胶后能降低胶料的门尼粘度,使混炼时生热减少,配合剂更易分散均匀,缩短混炼时间,降低能耗。尤其对于高填充的胶料,再生胶可起到增塑作用,防止混炼过程中出现焦烧或分散不良。
2. 改善压延和压出性能
再生胶能提高胶料的流动性和自粘性,使压延时光滑、收缩率小,压出时半成品表面光滑、尺寸稳定。这有助于制造形状复杂的挤出制品,减少废品率。
3. 改善成型和贴合性能
再生胶的自粘性好,加入原胶后能提高胶料的成型粘性,使帘布贴合、胎面成型等操作更容易,减少因粘性不足导致的脱层或气泡。
4. 改善硫化性能
再生胶中含有少量残留的硫化剂和促进剂,可活化硫化体系,使硫化速度略有加快,同时降低硫化返原倾向。但需注意,再生胶用量过高时可能因交联密度不均而影响物理性能。
5. 改善收缩性和尺寸稳定性
再生胶的加入可降低胶料的硫化收缩率,提高制品的尺寸稳定性,对模型制品和压出制品尤为有利。
6. 改善耐老化性能(一定范围内)
部分再生胶(如丁基再生胶)保留了一定的耐热、耐臭氧性能,加入原胶后可适当提高胶料的耐老化性。但普通再生胶可能因含杂质而降低耐老化性,需合理选择。
7. 降低成本和改善加工安全性
再生胶价格低廉,可替代部分原胶,降低胶料成本。其低生热特性可减少混炼和压出过程中的焦烧风险,提高加工安全性。
需要注意的是,再生胶的加入会不同程度地降低原胶的拉伸强度、撕裂强度和耐磨性等,因此需控制用量(一般10%~50%),并通过配方优化弥补性能损失。
二、再生胶的制造
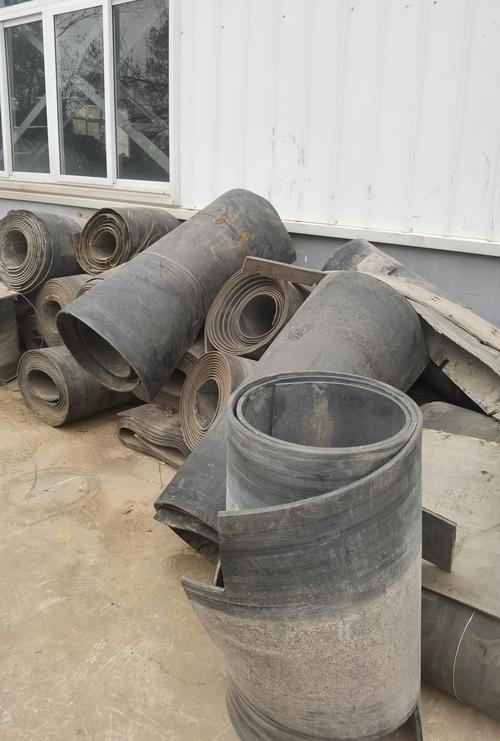
再生胶制造的核心是“脱硫”,即通过物理、化学或生物方法破坏废旧橡胶中的交联网络,使其从弹性状态转变为塑性状态,同时尽量保留原有分子链。主要制造方法包括:
1. 油法(直接蒸汽法)
将废胶粉与再生剂(如松焦油、煤焦油、活化剂等)混合后,放入卧式脱硫罐中,通入直接蒸汽加热(约150~200℃,压力0.5~1.0MPa),处理数小时。该方法设备简单,但脱硫不均匀,废水污染大,现已逐步淘汰。
2. 水油法(乳化法)
在脱硫罐中加入水、再生剂和废胶粉,形成悬浮液,通蒸汽加热脱硫。由于水的作用,传热均匀,脱硫效果好,但能耗高,废水处理量大。
3. 高温高压动态脱硫法
是目前国内主流方法。将胶粉与再生剂混合后,在高温(200~250℃)、高压(1.5~2.5MPa)下,通过螺杆或搅拌装置动态脱硫。反应时间短(1~3小时),效率高,污染相对较小。
4. 低温化学脱硫法
在较低温度(60~120℃)下,使用强化学再生剂(如二硫代氨基甲酸盐、硫醇等)破坏交联键。该方法能耗低,但再生剂成本高,且可能残留有害物质。
5. 生物脱硫法
利用微生物(如氧化亚铁硫杆菌)选择性破坏硫交联键。该方法条件温和、环保,但周期长(数天至数周),目前仍处于研究阶段。
6. 物理再生法(微波、超声波、辐射)
利用微波、超声波或高能辐射打断交联键。速度快、无污染,但设备昂贵,对胶种选择性较强,尚未大规模工业化。
7. 精炼与后处理
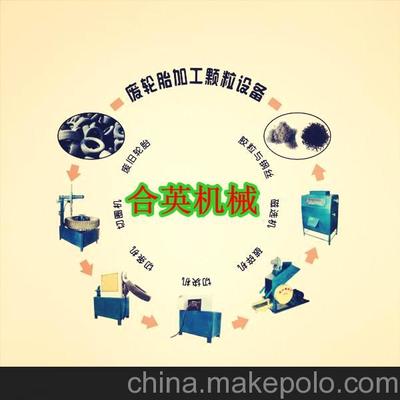
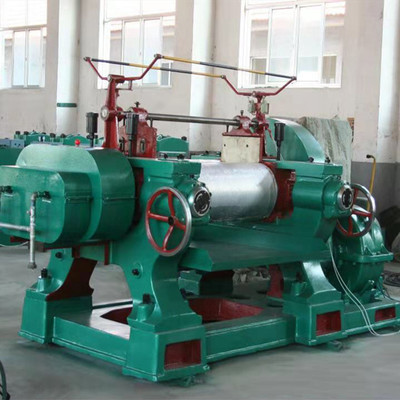
脱硫后的胶料需经过开炼机(或精炼机)进行薄通、精炼,除去杂质,并进一步降低门尼粘度,得到片状或粒状再生胶。必要时可进行过滤、压片、干燥和包装。
8. 再生胶的质量控制
再生胶的质量指标包括门尼粘度、丙酮抽出物、灰分、拉伸强度、扯断伸长率等。再生剂种类和用量、脱硫温度和时间、精炼工艺等均影响最终性能。优良的再生胶应具有稳定的塑性、良好的加工性和可接受的物理机械性能。
##
再生胶的加入能多方面改善原胶的混炼、压延、压出、成型和硫化工艺性能,并降低成本,但需合理控制用量。再生胶制造方法多样,各有优缺点,目前以高温高压动态脱硫法为主流。随着环保和资源循环利用要求的提高,绿色、高效的再生技术将成为发展方向。
如若转载,请注明出处:http://www.xinxiangxs.com/product/9.html
更新时间:2026-11-03 06:08:14